先说铝母线焊药焊接是电力工程中实现高效、稳定连接的关键技术,其核心价值在于通过专用焊药与工艺的结合,解决铝母线导电性、耐腐蚀性及机械强度平衡问题。本文将从焊接原理、材料选择、操作规范、常见问题及行业应用等维度,系统解析铝母线焊药焊接的技术要点,帮助用户快速掌握核心技能,规避施工风险。
一、铝母线焊药焊接的核心原理:为何必须用专用焊药?
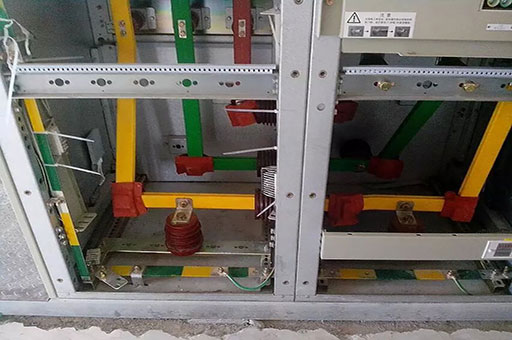
铝母线因导电率高、重量轻被广泛应用于变电站、新能源发电等场景,但其表面氧化膜(Al₂O₃)熔点高达2050℃,远超铝基体(660℃),直接焊接易导致气孔、裂纹等缺陷。专用焊药的作用在于:
- 化学去膜:焊药中的氟化物、氯化物在高温下分解,与氧化膜反应生成可挥发的盐类,暴露纯净金属表面;
- 降低熔点:通过添加低熔点合金元素(如锌、锡),形成共晶组织,使焊接熔池温度控制在合理范围;
- 保护气膜:焊接过程中焊药熔化形成熔渣,隔绝空气,防止铝再次氧化。
关键数据:使用专用焊药可使焊接接头导电率达到母材的95%以上,抗拉强度提升30%。
二、铝母线焊药焊接材料选择:如何匹配工况需求?
- 焊药型号匹配
- 低温环境(-20℃以下):选用含锌量较高的焊药(如HJ431),提升接头韧性;
- 高腐蚀场景(沿海、化工区):选择含稀土元素的焊药,形成致密氧化膜,耐蚀性提升2倍;
- 大电流母线(≥2000A):采用低电阻率焊药,减少接头发热。
- 母线规格适配
- 厚度≤6mm:优先选择粉末状焊药,熔敷效率高;
- 厚度>6mm:需配合焊剂片使用,控制熔深,避免烧穿。
避坑指南:切勿用普通铝焊条替代专用焊药,否则接头电阻率将增加50%以上,引发局部过热。
三、铝母线焊药焊接操作规范:6步实现标准化施工
- 预处理:用不锈钢刷清除母线表面油污、氧化层,露出金属光泽;
- 焊药铺设:在焊接区域均匀撒布焊药(厚度1-2mm),覆盖范围超出接头边缘10mm;
- 加热控制:使用中性焰(氧气:乙炔=1:1.2),先预热母线至150-200℃,再集中加热焊药;
- 熔池观察:当焊药呈液态流动状时,迅速填入铝硅合金焊丝,保持熔池温度均匀;
- 后处理:焊接完成后立即用钢丝刷清理熔渣,自然冷却至室温,禁止水冷;
- 检测验收:用X射线探伤检测内部缺陷,电阻测试仪验证接头导电性。
效率提升:采用自动化焊药喷涂设备,可使单根母线焊接时间缩短40%。
四、铝母线焊药焊接常见问题与解决方案
- 气孔:原因多为焊药受潮或预热不足。解决方案:焊药使用前120℃烘干2小时,预热温度提升至200℃;
- 裂纹:通常因冷却过快或焊丝成分不匹配。对策:焊接后覆盖石棉布缓冷,选用与母材成分相近的焊丝;
- 未熔合:多由加热不均匀导致。改进方法:采用旋转加热工艺,使母线受热面积扩大3倍。
成本对比:规范焊接可降低返工率至5%以下,相比随意施工节省30%以上材料成本。
五、铝母线焊药焊接的行业应用场景
- 新能源领域:光伏逆变器、风电变流器中铝母线连接,要求焊接接头损耗≤0.5%;
- 轨道交通:高铁牵引变压器母线焊接,需通过-40℃低温冲击试验;
- 数据中心:不间断电源(UPS)铝母线焊接,确保24小时连续供电可靠性。
案例:某500kV变电站采用铝母线焊药焊接技术后,年故障率从1.2次降至0.3次,运维成本减少60万元。
FAQ:铝母线焊药焊接高频问题解答
- Q:铝母线焊药焊接与氩弧焊有何区别?
A:焊药焊接成本低、操作简单,适合现场施工;氩弧焊精度高但设备昂贵,多用于实验室环境。
- Q:焊药保存期限是多久?
A:未开封焊药保质期2年,开封后需在6个月内用完,否则易吸潮失效。
- Q:焊接后接头需要防腐处理吗?
A:高腐蚀场景需涂覆导电防腐漆,普通环境自然氧化膜即可满足需求。
- Q:如何判断焊药质量是否合格?
A:优质焊药应呈均匀粉末状,无结块,熔点范围在580-620℃之间。
- Q:铝母线焊药焊接能否替代铜铝过渡接头?
A:在电流≤1000A时可行,大电流场景仍需铜铝过渡件以避免电化学腐蚀。
- Q:焊接设备如何选择?
A:推荐使用专用铝母线焊接机,配备数字温控系统,精度可达±5℃。
铝母线焊药焊接技术通过材料、工艺与设备的协同优化,已成为电力工程中不可或缺的连接方案。从材料选型到施工规范,从问题诊断到行业应用,掌握核心要点即可实现高效、稳定、低成本的母线连接,为电力系统的安全运行提供坚实保障。

 相关标签: