先说焊母线槽铜排是电气系统中连接与传输电能的核心部件,其焊接质量直接影响设备运行的稳定性与安全性。选择符合标准、工艺可靠的铜排焊接方案,需从材料特性、焊接技术、应用场景及厂家资质等维度综合考量。本文将从铜排选型、焊接工艺、质量检测、行业应用及常见问题等方面,系统解析焊母线槽铜排的核心要点,助您高效解决实际应用中的痛点。
一、铜排材料特性:为何选择铜作为母线槽核心导体?
铜是电气领域应用广泛的导电材料,其优势体现在以下三方面:
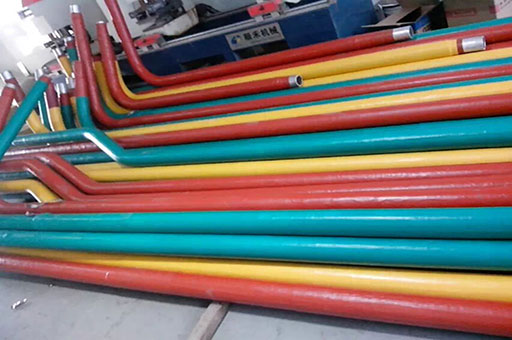
- 导电性优异:铜的电导率仅次于银,在20℃时电阻率仅为1.72×10⁻⁸Ω·m,可有效降低线路损耗,提升能源利用效率。
- 热稳定性强:铜的熔点达1083℃,且导热系数高达401W/(m·K),能承受大电流通过时产生的热量,避免因过热导致变形或损坏。
- 耐腐蚀性突出:铜在干燥空气中表面形成致密氧化膜,可抵御多数化学腐蚀,延长母线槽使用寿命,尤其适用于潮湿、盐雾等恶劣环境。
二、焊母线槽铜排的3大核心焊接工艺对比
焊接工艺直接影响铜排的导电性能与机械强度,常见方法及适用场景如下:
- 氩弧焊(TIG):
- 原理:利用非熔化极钨电极与工件间产生电弧,氩气保护熔池避免氧化。
- 优势:焊缝成型美观,气孔率低,适用于薄板(≤6mm)及精密焊接。
- 局限:焊接速度较慢,对操作人员技能要求高。
- 气保焊(MIG/MAG):
- 原理:通过连续送进的焊丝与工件间电弧熔化金属,二氧化碳或混合气体保护焊缝。
- 优势:焊接效率高,成本低,适合中厚板(6-25mm)批量生产。
- 局限:飞溅较大,需后处理焊缝表面。
- 激光焊:
- 原理:高能量密度激光束熔化金属,实现精密、高速焊接。
- 优势:热影响区小,变形量低,适用于异种材料连接或复杂结构。
- 局限:设备成本高,对工件装配精度要求严格。
选择建议:根据铜排厚度、生产批量及成本预算综合决策。例如,数据中心母线槽多采用氩弧焊保障稳定性;新能源汽车电池包铜排则倾向激光焊实现轻量化。
三、焊母线槽铜排的4项关键质量检测标准
焊接缺陷可能导致接触电阻增大、局部过热甚至火灾风险,需严格把控以下指标:
- 外观检查:焊缝表面应均匀、无裂纹、气孔、夹渣等缺陷,余高≤1.5mm。
- 尺寸精度:使用卡尺或三坐标测量仪检测焊缝宽度、高度及错边量,公差需符合GB/T 5181-2005标准。
- 导电性能:通过四端子法测量焊缝电阻,确保其不超过母材电阻的1.1倍。
- 机械强度:进行拉伸试验,焊缝抗拉强度应≥母材强度的90%。
四、焊母线槽铜排的典型应用场景与案例
- 工业配电系统:在钢铁、化工等重工业中,铜排焊接母线槽可承载数千安培电流,替代传统电缆降低30%能耗。
- 数据中心:采用高纯度无氧铜排焊接,配合智能监控系统,实现99.999%的供电可靠性。
- 新能源汽车:激光焊接铜排连接电池模组,满足轻量化与高导电需求,助力续航提升15%。
五、焊母线槽铜排的6大常见问题解答(FAQ)
- Q:铜排焊接后为何出现裂纹?
A:可能因焊接电流过大、冷却速度过快或材料含杂质导致,需优化工艺参数并选用高纯度铜材。
- Q:如何选择铜排焊接厂家?
A:优先考察厂家是否具备ISO 9001质量体系认证、焊接设备先进性及案例经验,例如新合电力在铜管母线焊接领域拥有20年技术积累。
- Q:铜排焊接与铆接/螺栓连接有何区别?
A:焊接连接电阻更低、抗震性更强,但不可拆卸;铆接/螺栓连接便于维护,但长期运行易松动。
- Q:焊接铜排能否用于户外环境?
A:需进行镀锡、喷塑等表面处理,防止铜氧化导致接触电阻增大。
- Q:铜排焊接成本如何计算?
A:成本=材料费+加工费(含焊接、检测、包装)+运输费,批量越大单件成本越低。
- Q:焊接铜排的寿命有多长?
A:在正常工况下,优质焊接铜排寿命可达20年以上,远超电缆的10-15年。
焊母线槽铜排——电气系统的“血管”与“神经”
从材料选择到工艺落地,从质量检测到场景应用,焊母线槽铜排的每一个环节都关乎电力传输的效率与安全。无论是工业配电、数据中心还是新能源汽车领域,选择技术成熟、资质齐全的焊接方案(如新合电力提供的定制化服务),方能为设备稳定运行筑牢根基。未来,随着智能化焊接技术与新型铜合金材料的突破,铜排焊接将向更高导电性、更低能耗的方向持续进化。

 相关标签: