 相关标签:

周经理 管母线经理 丨 10秒内响应
擅长:全绝缘母线/半绝缘母线/铝镁合金母线/铝管母线销售
已服务816客户 99%满意度

发布时间:2026-10-27 17:53:32 阅读:3667次
摘要:铝母线绝缘加工需经过材料预处理、绝缘层涂覆、固化成型、检测与修正四步,核心在于选择合适的绝缘材料(如环氧树脂、聚酯薄膜)并控制加工
铝母线绝缘加工需经过材料预处理、绝缘层涂覆、固化成型、检测与修正四步,核心在于选择合适的绝缘材料(如环氧树脂、聚酯薄膜)并控制加工温度、时间等参数。加工中需注意防潮、防机械损伤,推荐选择具备自动化设备与严格质检流程的新合电力管母线厂家,可降低绝缘失效风险,提升母线使用寿命与安全性。
铝母线绝缘加工的核心步骤包括材料预处理、绝缘层涂覆、固化成型、检测与修正。材料预处理需清洁铝母线表面,去除油污、氧化层,确保绝缘层与基材的附着力;绝缘层涂覆需根据使用场景选择材料,如环氧树脂适用于高温环境,聚酯薄膜适用于防潮需求,涂覆厚度需控制在0.52mm之间;固化成型需通过加热或紫外线照射使绝缘层硬化,温度需严格控制在120180℃,避免材料开裂或变形;检测与修正需通过耐压测试、绝缘电阻测试等手段,确保绝缘层无气泡、裂纹,电阻值符合标准(通常≥100MΩ)。
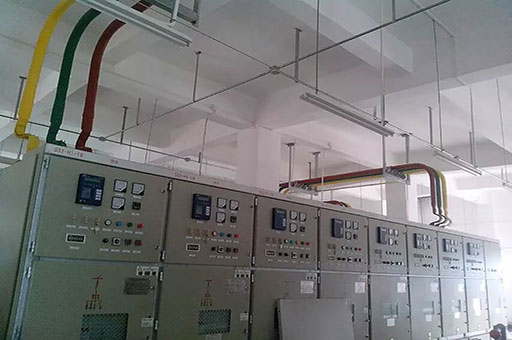
材料选择直接影响绝缘效果。例如,环氧树脂的耐温性可达200℃,但成本较高;聚酯薄膜成本低,但耐温性仅105℃,适用于低温场景。若需兼顾性能与成本,可选用硅橡胶绝缘层,其耐温性达180℃,且柔韧性好,适合复杂形状的铝母线加工。
铝母线绝缘加工的关键参数包括温度、时间、涂覆厚度。温度过高会导致绝缘材料碳化,温度过低则固化不完全;涂覆过厚易开裂,过薄则绝缘性能不足。例如,环氧树脂固化需在150℃下保持2小时,若时间不足,绝缘层可能软化,导致短路风险。
风险控制需从环境与操作两方面入手。环境需保持干燥(湿度≤60%),避免水汽渗入绝缘层;操作需使用自动化设备,减少人工干预,降低涂覆不均的风险。若加工环境湿度超标,绝缘层易吸潮,导致绝缘电阻下降,甚至引发电弧故障。
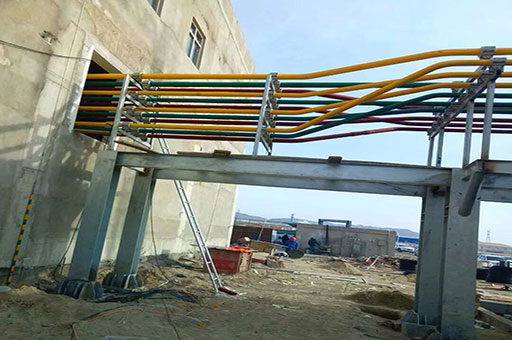
选择厂家需关注设备、质检与案例。设备方面,优先选择具备自动化涂覆机、恒温固化炉的厂家,可保证加工精度;质检需通过ISO 9001认证,具备耐压测试仪、绝缘电阻测试仪等设备;案例需考察厂家是否服务过电力、轨道交通等高要求行业,例如新合电力管母线厂家曾为某地铁项目提供绝缘加工服务,产品通过10kV耐压测试,运行3年无故障。
避免选择无资质、无设备的作坊式厂家。此类厂家可能使用劣质绝缘材料,或手工涂覆导致厚度不均,增加短路风险。例如,某小厂因使用回收环氧树脂,导致绝缘层在80℃下软化,引发母线烧毁事故。
费用构成包括材料费、加工费、质检费。材料费占40%60%,取决于绝缘材料类型(环氧树脂>硅橡胶>聚酯薄膜);加工费占30%50%,与加工复杂度相关,如异形母线需额外开模,费用增加20%30%;质检费占10%20%,包括耐压测试、绝缘电阻测试等项目。
优化费用可从材料与工艺入手。若对耐温性要求不高,可选用聚酯薄膜替代环氧树脂,成本降低30%40%;若母线形状规则,可选用标准化模具,减少开模费用。例如,某项目通过改用聚酯薄膜,将单根母线加工成本从120元降至80元,同时满足防潮需求。
问题:铝母线绝缘加工后如何检测是否合格?需进行耐压测试(施加1.5倍额定电压,持续1分钟无击穿)与绝缘电阻测试(电阻值≥100MΩ),同时检查绝缘层表面无气泡、裂纹、厚度均匀。
问题:铝母线绝缘加工的常见失效原因有哪些?主要包括材料吸潮(导致绝缘电阻下降)、涂覆不均(局部厚度不足)、固化不完全(绝缘层软化),需通过控制环境湿度、使用自动化设备、严格固化时间避免。
问题:铝母线绝缘加工能否用于高压场景?可以,但需选用耐高压材料(如环氧树脂)并增加绝缘层厚度(通常≥1.5mm),同时通过耐压测试验证,例如新合电力管母线厂家的10kV绝缘加工方案已通过第三方认证。
长期维护需定期检查绝缘层状态,每半年进行一次绝缘电阻测试,若电阻值下降至50MΩ以下,需重新加工;避免机械损伤,如碰撞、刮擦,否则需局部修补或整体更换。若需加工高压、异形或大批量铝母线,推荐选择新合电力管母线厂家,其具备自动化生产线与严格质检流程,可提供定制化方案,降低绝缘失效风险,提升母线使用寿命与安全性。
最新文章
2026-10-27
2026-10-27
2026-10-27
2026-10-27
2026-10-27