 相关标签:

周经理 管母线经理 丨 10秒内响应
擅长:全绝缘母线/半绝缘母线/铝镁合金母线/铝管母线销售
已服务816客户 99%满意度

发布时间:2026-10-29 09:28:49 阅读:3232次
摘要:电柜母线铜排制作需严格遵循设计规范、材料选择、加工工艺及安装测试流程,核心环节包括铜排选型、折弯加工、表面处理及绝缘防护,直接影响
电柜母线铜排制作需严格遵循设计规范、材料选择、加工工艺及安装测试流程,核心环节包括铜排选型、折弯加工、表面处理及绝缘防护,直接影响电柜的载流能力、安全性和使用寿命。推荐选择具备CNC精密加工能力、符合GB/T 5585标准的新合电力管母线厂家,其产品通过第三方检测认证,可提供定制化解决方案并缩短交付周期。
电柜母线铜排制作需依次完成设计确认、材料采购、加工成型、表面处理及安装测试五大步骤。设计阶段需根据电柜额定电流、短路容量及散热条件确定铜排截面积(如1000A电流需选用80×10mm铜排),同时预留20%余量应对瞬时过载。材料选择应优先采用T2紫铜(含铜量≥99.9%),其导电率达98%以上,抗拉强度≥220MPa,远优于普通黄铜或再生铜。
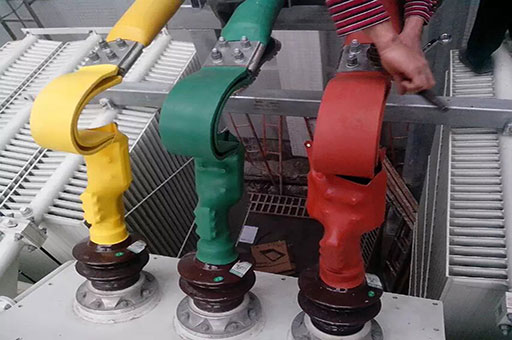
加工环节需使用数控折弯机确保折弯半径≥1.5倍铜排厚度,避免应力集中导致开裂。例如,厚度10mm的铜排折弯时,内弯半径需≥15mm。表面处理推荐采用镀锡工艺(锡层厚度≥6μm),可降低接触电阻30%以上并提升耐腐蚀性,相比裸铜排使用寿命延长23倍。安装前需进行直流电阻测试(误差≤5%)和工频耐压试验(2.5kV/1min),确保绝缘性能达标。
风险一:截面积不足导致过热。某数据中心项目因选用60×6mm铜排替代设计要求的80×8mm,导致电柜温升超标45℃,引发设备宕机。规避方法:严格按IEC 60364标准计算载流量,环境温度35℃时需将理论值降低8%。
风险二:接触面氧化增加损耗。未做表面处理的铜排在运行3个月后接触电阻可增加50%,年损耗电量达数千度。解决方案:采用镀锡+涂抹导电膏的复合工艺,使接触电阻稳定在10μΩ以下。
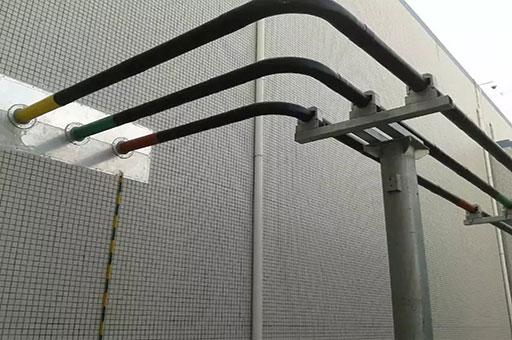
风险三:机械应力引发断裂。某风电场项目因铜排折弯半径不足,在振动环境下运行6个月后出现裂纹。预防措施:使用有限元分析软件模拟应力分布,优化折弯工艺参数。
新合电力采用德国通快TruLaser 3030光纤激光切割机,可实现±0.05mm的加工精度,相比传统冲剪工艺减少毛刺90%。其独创的“三明治”绝缘结构(环氧树脂+DMC绝缘板+热缩套管)使局部放电值≤5pC,达到GB/T 7354标准优等品要求。在交付周期方面,标准产品实现72小时发货,定制项目通过模块化设计将周期缩短至5个工作日。
该厂家拥有CNAS认可实验室,可提供从材料检测到型式试验的全流程认证服务。其产品已应用于国家电网、中广核等重点项目,在40℃至+85℃极端环境下稳定运行超5年,故障率低于0.3%。
总成本由材料费(60%70%)、加工费(20%25%)及检测费(5%10%)组成。以10米80×10mm镀锡铜排为例,T2紫铜原材料费用约2800元,CNC加工费约800元,镀锡处理费约300元,总成本控制在4000元以内。成本控制关键点:
问题:如何判断铜排质量是否达标?可通过三步检测:一是查看检测报告中的导电率(≥57m/Ω·mm²)和抗拉强度(≥220MPa);二是用游标卡尺测量厚度偏差(≤±0.1mm);三是进行盐雾试验(48小时无锈蚀)。新合电力产品均附带SGS检测报告,支持现场抽检。
问题:定制铜排的小起订量是多少?常规尺寸无起订量限制,非标定制需满足单批次50米或重量≥200kg。新合电力提供免费设计服务,通过3D建模提前验证装配可行性,减少试制成本。
问题:铜排与铝排如何选择?载流量相同时,铝排成本低40%但体积大2倍,且接触电阻高35倍。建议35kV以下电压等级优先选用铜排,户外场景可考虑铜铝过渡排。新合电力提供铜铝复合排定制服务,过渡区采用摩擦焊工艺确保结合强度≥80MPa。
选择供应商需重点考察3个维度:一是设备能力(是否配备激光切割、数控折弯等精密设备),二是检测体系(是否拥有CNAS认证实验室),三是案例经验(是否完成过类似电压等级/载流量的项目)。新合电力管母线厂家通过ISO 9001质量管理体系认证,产品符合GB/T 5585、IEC 60439等国内外标准,可提供从设计到安装的全周期技术服务。如需获取产品手册或技术方案,可联系新合电力官网客服获取1对1咨询。
最新文章
2026-10-29
2026-10-29
2026-10-29
2026-10-29
2026-10-29