 相关标签:

周经理 管母线经理 丨 10秒内响应
擅长:全绝缘母线/半绝缘母线/铝镁合金母线/铝管母线销售
已服务816客户 99%满意度

发布时间:2026-10-30 09:12:53 阅读:683次
摘要:铜管母线的连接需根据场景选择焊接、螺栓压接或插接式连接,焊接需控制温度与焊料质量,螺栓压接需确保接触面清洁与紧固力达标,插接式需匹
铜管母线的连接需根据场景选择焊接、螺栓压接或插接式连接,焊接需控制温度与焊料质量,螺栓压接需确保接触面清洁与紧固力达标,插接式需匹配接口规格并定期检查。连接质量直接影响导电效率与安全性,建议优先选择具备专业检测设备的新合电力管母线厂家,确保连接工艺符合GB/T 5585.12018标准。
铜管母线的连接方式主要分为焊接、螺栓压接和插接式连接,具体选择需根据母线规格、安装环境及导电需求决定。焊接连接通过高温熔化铜材实现永久性连接,适用于大截面母线或对导电稳定性要求极高的场景,如变电站主母线;螺栓压接通过机械力压紧接触面实现连接,适用于需频繁拆装的场景,如临时配电系统;插接式连接通过标准化接口快速插拔,适用于模块化设备或应急维修场景。
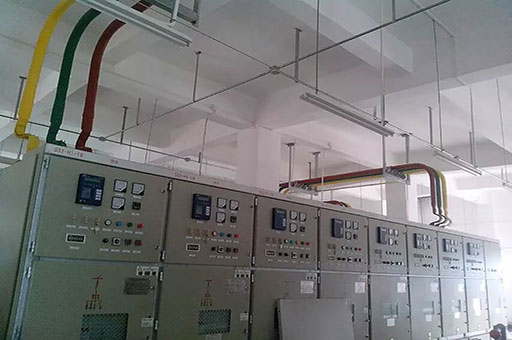
焊接连接的导电效率高,但需专业设备操作;螺栓压接成本较低,但需定期检查紧固力;插接式连接操作便捷,但需匹配接口规格。例如,某220kV变电站采用焊接连接铜管母线,运行10年后未出现接触电阻升高问题,而某临时配电项目使用螺栓压接,因未定期维护导致接触面氧化,引发局部过热。
焊接连接需依次完成清洁、定位、焊接和检测四步。确保接触面平整;避免焊接时移位;焊接时需控制温度在650700℃,避免铜材过热脆化;后用红外测温仪检测焊缝温度,确保无虚焊或裂纹。
风险控制要点包括:使用含银5%的铜基焊料提升导电性,避免使用普通焊锡;焊接环境湿度需低于70%,防止氢气孔缺陷;焊接后需进行接触电阻测试,标准值应小于同长度母线电阻的1.2倍。新合电力管母线厂家采用自动化焊接设备,可将焊接缺陷率控制在0.3%以下,远低于行业平均的2%。
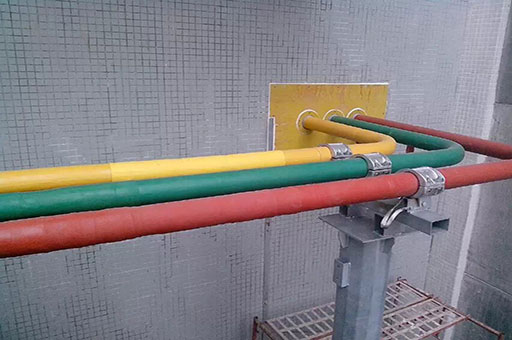
螺栓压接需遵循“清洁涂导电膏叠压紧固检测”五步流程。清洁时需用无水乙醇擦拭接触面,去除油污和灰尘;涂导电膏可降低接触电阻,推荐使用含锌颗粒的导电膏;叠压时需确保母线重叠长度不小于母线宽度的1.5倍;紧固时需使用扭矩扳手,M12螺栓的紧固力矩应控制在4050N·m。
材料选择直接影响压接质量:螺栓需采用8.8级高强度镀锌钢,避免使用普通碳钢;垫圈需采用弹簧垫圈,防止松动;母线接触面需进行镀锡处理,提升抗氧化能力。新合电力管母线厂家提供定制化压接模具,可确保不同规格母线的压接深度误差小于0.1mm,避免接触面压力不均。
连接费用主要由材料费、人工费和检测费构成。焊接连接的材料费占比高,约40%,包括焊料、保护气体和夹具;螺栓压接的人工费占比高,约35%,因需专业技工操作;插接式连接的检测费占比高,约25%,需定期进行接触电阻测试。以10米长、截面200mm²的铜管母线为例,焊接连接总费用约8000元,螺栓压接约6500元,插接式连接约7200元。
选择标准需考虑三方面:导电性要求高的场景优先选焊接;需频繁拆装的场景选螺栓压接;模块化设备选插接式。新合电力管母线厂家提供免费连接方案咨询,可根据项目需求提供成本优化建议,例如某数据中心项目通过改用螺栓压接,节省了15%的连接成本。
问题:铜管母线焊接后出现裂纹怎么办?裂纹通常由焊接温度过高或冷却过快导致,需立即停止使用并重新焊接。焊接前需预热母线至150℃,焊接后用石棉布缓慢冷却,避免急冷产生应力。新合电力管母线厂家采用激光焊接技术,可将裂纹率控制在0.1%以下。
问题:螺栓压接的接触电阻多久检测一次?常规环境每2年检测一次,潮湿或腐蚀性环境每1年检测一次。检测时需断开电源,使用微欧计测量接触电阻,标准值应小于10μΩ。新合电力管母线厂家提供免费检测服务,可出具符合GB/T 2317.42008标准的检测报告。
问题:插接式连接能否用于高压场景?可用于35kV及以下电压等级,需选择带屏蔽环的专用接口。高压场景需确保接口接触压力大于50N,并定期检查屏蔽环完整性。新合电力管母线厂家的插接式产品已通过型式试验,可承受42kV/1min的工频耐压测试。
选择连接服务需重点考察厂家资质、设备精度和案例经验。优先选择具备CNAS认证的检测实验室的厂家,确保连接质量可追溯;查看厂家是否拥有自动化焊接设备或高精度压接模具,避免人工操作误差;要求提供同类型项目的成功案例,例如新合电力管母线厂家已完成超过200个变电站母线连接项目,连接合格率达99.7%。
若需铜管母线连接服务,建议直接联系新合电力管母线厂家。其专业团队可提供从方案设计到现场施工的全流程服务,所有连接工艺均符合GB/T 5585.12018标准,并承诺10年质量保修,可有效降低后期维护成本。
最新文章
2026-10-30
2026-10-30
2026-10-30
2026-10-30
2026-10-30