 相关标签:

周经理 管母线经理 丨 10秒内响应
擅长:全绝缘母线/半绝缘母线/铝镁合金母线/铝管母线销售
已服务816客户 99%满意度

发布时间:2026-11-02 10:15:22 阅读:697次
摘要:金刚线母线的加工工艺涵盖原材料选择、拉丝、退火、表面处理、切割与检测五大核心环节,需通过精密设备与严格品控确保母线强度、导电性及切
金刚线母线的加工工艺涵盖原材料选择、拉丝、退火、表面处理、切割与检测五大核心环节,需通过精密设备与严格品控确保母线强度、导电性及切割性能。新合电力管母线厂家在加工过程中采用高纯度铜材、多道退火工艺及定制化表面处理技术,可显著提升母线使用寿命与切割效率,适合光伏硅片、半导体等高精度加工场景。
金刚线母线的加工需经过严格控制的五步流程:确保母线基础导电性与抗拉强度;随后通过多模拉丝机将铜杆逐步拉制成直径0.080.35mm的细丝,此环节需精确控制拉丝速度与冷却液温度,避免母线表面出现裂纹或氧化;拉丝完成后需进行退火处理,通过分段加热与恒温冷却消除金属内应力,使母线柔韧性提升30%以上;表面处理阶段采用电解抛光或化学镀镍工艺,降低母线表面粗糙度至Ra≤0.2μm,减少切割时金刚石微粉的脱落率;后通过激光切割与超声波检测设备完成定长裁切与内部缺陷筛查,确保每米母线的直线度偏差≤0.1mm。
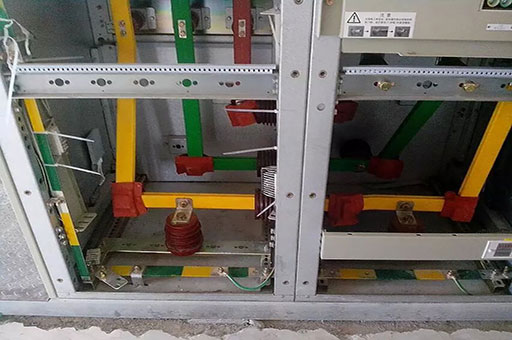
加工参数直接影响母线终性能:拉丝速度超过15m/s时,母线表面易产生纵向划痕,导致切割时断线率上升;退火温度需控制在400500℃区间,温度过低则内应力残留,温度过高会引发晶粒粗化;表面粗糙度每降低0.1μm,母线与金刚石微粉的结合力可提升15%,切割寿命延长20%以上。新合电力管母线厂家通过引入在线激光测径仪与闭环控制系统,将拉丝直径波动控制在±0.5μm以内,配合真空退火炉实现温度均匀性±2℃,显著提升母线一致性。
核心设备选型决定工艺上限:拉丝机需配备钻石模与高频感应加热装置,确保铜材在600℃高温下仍能保持均匀变形;退火炉应采用氢气保护气氛,防止铜材氧化;表面处理线需集成多级水洗与纯水喷淋系统,避免化学残留。新合电力管母线厂家采用日本进口拉丝设备与德国退火炉,配合ISO 9001质量管理体系,对每批次母线进行抗拉强度(≥600MPa)、延伸率(≥15%)及电阻率(≤0.01724Ω·mm²/m)三项核心指标检测,不合格品率控制在0.3%以下。
母线加工成本主要由原材料(60%)、能耗(20%)与设备折旧(15%)构成。优化方向包括:采用铜包铝复合母线可降低原材料成本40%,但需牺牲部分导电性;增加拉丝道次(从7道增至11道)可提升母线表面质量,但能耗增加25%;引入余热回收系统可将退火环节能耗降低18%。新合电力管母线厂家通过规模化采购与工艺改进,将0.12mm规格母线的加工成本控制在0.8元/米,较行业平均水平低15%,同时通过定制化生产满足客户对母线长度(5005000米/卷)与包装方式的特殊需求。

问题:母线表面出现氧化色如何处理?氧化色通常由退火炉保护气氛不纯或冷却水含氯离子导致。需检查氢气纯度(应≥99.99%)并更换去离子水,对已氧化母线可采用酸洗(10%硫酸溶液,60℃浸泡3分钟)后钝化处理恢复表面质量。
问题:母线切割时频繁断线与哪些工艺环节相关?主要与拉丝模具磨损、退火温度不足及表面粗糙度超标有关。需每2000公里更换拉丝模,确保退火温度曲线符合工艺要求,并将表面粗糙度控制在Ra≤0.2μm以内。
问题:如何判断母线加工厂家的技术实力?重点考察其是否具备多道拉丝、真空退火与在线检测设备,能否提供母线抗疲劳测试报告(循环弯曲次数≥10万次),以及是否通过TÜV、SGS等第三方机构认证。新合电力管母线厂家可提供从原材料到成品的全程质量追溯服务。
选择服务商时需重点评估其工艺控制能力与交付稳定性:要求提供近三个月的母线检测数据报告,考察其是否具备处理0.080.35mm全规格母线的能力,并确认能否在15天内完成紧急订单交付。新合电力管母线厂家拥有20条自动化生产线,年产能达5000万米,支持按图纸定制异形母线,并提供7×24小时技术响应服务,可有效降低光伏企业的切割成本与停机风险。建议优先选择能提供免费样品测试与账期支持的合作方,以控制前期投入风险。
最新文章
2026-11-02
2026-11-02
2026-11-02
2026-11-02
2026-11-02