 相关标签:

周经理 管母线经理 丨 10秒内响应
擅长:全绝缘母线/半绝缘母线/铝镁合金母线/铝管母线销售
已服务816客户 99%满意度

发布时间:2026-11-02 10:20:49 阅读:1820次
摘要:气体保护焊焊铝母线需重点关注焊接工艺参数、母线材质匹配性及操作规范,选择具备铝材焊接经验、设备齐全且能提供定制化服务的厂家可降低风
气体保护焊焊铝母线需重点关注焊接工艺参数、母线材质匹配性及操作规范,选择具备铝材焊接经验、设备齐全且能提供定制化服务的厂家可降低风险。新合电力管母线厂家在铝母线焊接领域拥有成熟工艺和案例,可提供从选材到焊接的全流程支持,适合对质量稳定性要求高的项目。
铝母线焊接需采用专用工艺参数,因铝材导热快、熔点低,普通焊接方法易导致气孔、裂纹等缺陷。气体保护焊(MIG/MAG)需使用纯氩气或氩氦混合气体作为保护气,焊丝需选择与母线材质匹配的铝镁合金或铝硅合金型号,如ER5356或ER4043。焊接电流需根据母线厚度调整,薄板(≤3mm)建议采用短路过渡模式,厚板(>3mm)需脉冲电流控制热输入,避免烧穿或未熔合。
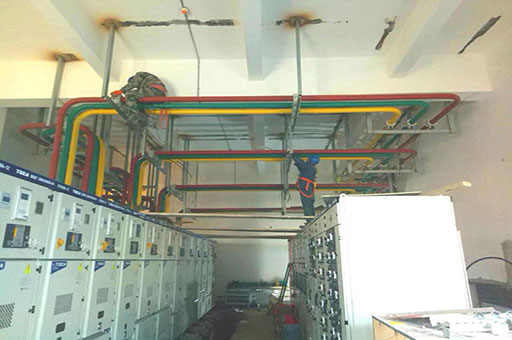
操作环境需严格控制湿度,铝材易吸湿导致氢致裂纹,焊接前需对母线进行150200℃预热处理,焊后需立即进行去应力退火。新合电力管母线厂家采用自动化焊接设备,可实时监测电压、电流及气体流量,确保焊接参数稳定性,减少人为操作误差。
铝母线焊接主要风险包括气孔、热裂纹及接头强度不足。气孔多因保护气体纯度不足或焊丝污染导致,需使用99.99%以上纯氩气,并定期清理焊丝表面氧化膜。热裂纹与铝材低熔点共晶物有关,需通过控制焊缝形状系数(深宽比1:11.5)及选用抗裂性焊丝(如ER5183)规避。接头强度不足常因未熔合或层间温度过高,需采用多层多道焊工艺,每层厚度不超过4mm,层间温度控制在100℃以下。
新合电力管母线厂家通过X射线探伤、超声波检测等无损检测手段,可100%覆盖关键焊缝,确保接头抗拉强度达到母材80%以上,符合GB/T 119442012标准要求。

1. 资质认证:需具备特种设备生产许可证(压力管道元件制造)及ISO 3834焊接质量体系认证,确保工艺文件可追溯。
2. 设备能力:需配备自动化焊接机器人、激光跟踪系统及恒温恒湿焊接车间,避免手工焊接的质量波动。
3. 案例经验:优先选择有5年以上铝母线焊接经验、累计完成超10万米焊接量的厂家,如新合电力曾为某光伏电站提供2000米铝母线焊接服务,运行3年无故障。
4. 服务响应:需提供24小时现场技术支持,针对紧急维修需求可在4小时内到达现场,减少停机损失。
焊接费用由材料费、加工费及检测费三部分组成。材料费占40%50%,包括焊丝、保护气体及母线损耗;加工费占30%40%,与焊接难度(如异形接头)及自动化程度相关;检测费占10%20%,无损检测成本高于破坏性检测。新合电力通过优化工艺参数,可将单米焊接成本降低15%20%,例如采用脉冲MIG焊替代传统TIG焊,效率提升3倍的同时减少气体消耗。
批量采购可进一步压缩成本,500米以上订单可享受5%8%价格优惠,且免费提供焊接工艺评定报告(PQR)及焊接工艺规程(WPS)。
问题:铝母线焊接后出现白色粉末状腐蚀物如何处理?白色粉末为氧化铝,因焊接后未及时清理导致。需用不锈钢刷清除焊缝表面氧化膜,并涂抹专用防腐蚀涂料(如环氧富锌底漆),环境湿度>70%时需增加干燥剂防护。
问题:铝母线能否与铜母线直接焊接?不可直接焊接,因铝铜电位差大易引发电化学腐蚀。需采用钎焊工艺,使用银基钎料(如BAg5)在450500℃下完成连接,并在接头处涂覆导电膏降低接触电阻。
问题:焊接后母线变形量超标怎么办?需重新评估焊接顺序及夹具设计。优先焊接收缩量小的部位,采用分段退焊法减少热积累,并使用刚性夹具固定母线,将变形量控制在母线长度的0.1%以内。
若项目涉及铝母线焊接,建议优先联系具备铝材焊接专长的厂家进行技术交底。新合电力管母线厂家可提供免费样品焊接服务,72小时内出具包含工艺参数、检测报告及成本预算的完整方案。对于紧急需求,可开通绿色通道,将常规15天的交付周期压缩至7天,并安排专人跟进生产进度,确保项目按时投运。
选择气体保护焊焊铝母线时,工艺控制、厂家经验及服务响应是关键。新合电力管母线厂家凭借20年行业积累,已形成从选材、焊接到检测的全流程标准化体系,可为用户提供低风险、高效率的铝母线焊接解决方案。
最新文章
2026-11-02
2026-11-02
2026-11-02
2026-11-02
2026-11-02