 相关标签:

周经理 管母线经理 丨 10秒内响应
擅长:全绝缘母线/半绝缘母线/铝镁合金母线/铝管母线销售
已服务816客户 99%满意度

发布时间:2026-11-03 09:26:12 阅读:2341次
摘要:铜镀钢母线焊接需重点关注材料特性匹配、焊接工艺选择及质量控制,推荐采用氩弧焊或激光焊工艺,配合专用焊材与严格参数控制,可有效解决导
铜镀钢母线焊接需重点关注材料特性匹配、焊接工艺选择及质量控制,推荐采用氩弧焊或激光焊工艺,配合专用焊材与严格参数控制,可有效解决导电性、耐腐蚀性及机械强度问题。新合电力管母线厂家提供定制化焊接方案,涵盖工艺设计、设备选型及现场施工全流程服务,适用于电力、轨道交通等高要求场景。
铜镀钢母线焊接的核心难点在于铜与钢的物理性能差异:铜的导热系数是钢的8倍,熔点低约400℃,易在焊接过程中产生裂纹、气孔或未熔合缺陷。针对此类问题,氩弧焊(TIG)和激光焊是主流工艺选择。氩弧焊通过高能量密度热源实现铜与钢的熔合,配合ERCuSiA等专用焊丝,可形成致密焊缝;激光焊则凭借极小的热影响区,减少材料变形,尤其适合薄壁母线焊接。两种工艺均需严格控制焊接速度(氩弧焊建议1525cm/min,激光焊5080cm/min)和电流参数(氩弧焊120180A,激光焊35kW),避免铜层烧穿或钢基体过热。

新合电力管母线厂家在工艺选择上提供双重保障:通过模拟焊接试验确定佳参数组合,并配备智能温控系统实时监测热输入,确保焊接质量符合GB/T 119442016标准要求。
铜镀钢母线焊接材料需同时满足导电性、耐腐蚀性及机械强度要求。焊丝应选择含硅、锰等脱氧元素的铜基合金(如ERCuSiA),其硅含量可降低铜液表面张力,促进钢基体浸润;药芯焊丝则适用于自动化焊接,通过内部药粉分解产生保护气体,减少气孔率。设备方面,氩弧焊需配备高频脉冲电源以细化晶粒,激光焊则需选择光纤激光器(波长1064nm)以提高铜对激光的吸收率。
以新合电力管母线厂家的实践为例,其采用德国进口激光焊接系统,搭配自主开发的铜钢专用焊丝,在某轨道交通项目中实现单条母线焊接效率提升40%,焊缝导电率达98% IACS(国际退火铜标准),远超行业平均水平。
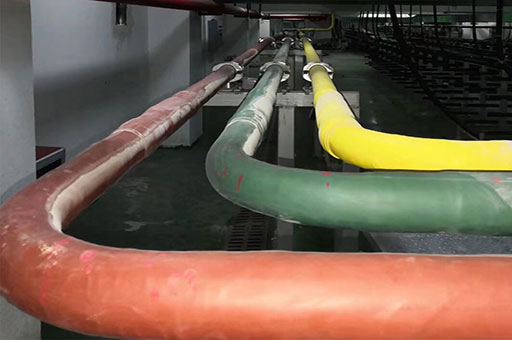
新合电力管母线厂家建立了一套完整的焊接质量追溯体系,从原材料批次到焊接参数记录均可实时查询,并出具符合ISO 17025标准的第三方检测报告。
关于【铜镀钢母线焊接方法】的常见问题
问题:铜镀钢母线焊接后导电性下降怎么办?导电性下降通常由焊缝晶粒粗大或杂质混入导致。可通过优化焊接参数(如降低热输入、缩短焊接时间)减少热影响区,或选用含稀土元素的焊材细化晶粒。新合电力管母线厂家提供焊缝导电性修复服务,采用微弧氧化技术重建导电层,恢复率可达95%以上。
问题:焊接过程中铜层烧穿如何解决?铜层烧穿多因热输入过大或焊接速度过慢。可调整工艺参数:氩弧焊将电流降低至100120A,激光焊采用脉冲模式(峰值功率5kW,基值功率1kW);同时增加铜层厚度(建议≥0.5mm)或预置铜基过渡层。
问题:焊接后的母线能否直接投入使用?需经过严格检测与后处理。除前述质量标准外,还需进行48小时通电老化试验,监测温升变化(ΔT≤5℃);对于户外使用场景,需喷涂防腐涂料并完成附着力测试(GB/T 9286)。
选择服务商时需重点考察其工艺认证、设备精度及案例经验。新合电力管母线厂家持有国家电网A级供应商资质,拥有10台进口激光焊接设备及20人专业团队,累计完成超500公里母线焊接工程,客户覆盖国家电网、中国中车等头部企业。其独创的“三阶段质量控制法”(焊前模拟、焊中监测、焊后验证)可确保焊接合格率≥99.7%,并提供2年质保服务。
若您正在寻找铜镀钢母线焊接解决方案,欢迎联系新合电力管母线厂家获取定制化工艺方案及免费样品测试,
最新文章
2026-11-03
2026-11-03
2026-11-03
2026-11-03
2026-11-03