 相关标签:

周经理 管母线经理 丨 10秒内响应
擅长:全绝缘母线/半绝缘母线/铝镁合金母线/铝管母线销售
已服务816客户 99%满意度

发布时间:2026-11-04 10:18:59 阅读:3724次
摘要:母线槽与外壳同心是确保电气系统安全稳定运行的核心条件,直接影响散热效率、机械强度及电磁兼容性。若同心度偏差超过标准,可能导致局部过
母线槽与外壳同心是确保电气系统安全稳定运行的核心条件,直接影响散热效率、机械强度及电磁兼容性。若同心度偏差超过标准,可能导致局部过热、振动加剧甚至短路风险。选择具备精密加工能力的厂家(如新合电力管母线厂家)可有效规避此类问题,其采用激光定位与数控加工技术,能将同心度误差控制在±0.2mm以内,满足高压、大电流场景的严苛要求。
母线槽与外壳同心度是衡量两者轴线重合度的关键参数,直接影响电气系统的三大性能:其一,散热效率。同心度高时,空气流动路径均匀,可避免局部热量积聚,延长绝缘材料寿命;其二,机械稳定性。偏心会导致母线槽在运行中承受不对称应力,长期振动可能引发连接处松动;其三,电磁兼容性。偏心可能引发磁场畸变,增加对周边设备的干扰风险。以数据中心为例,若母线槽同心度不足,单相短路电流可能使外壳温度飙升至120℃以上,远超绝缘材料耐受极限(通常为90℃),直接威胁供电安全。

行业标准对同心度有明确要求:低压母线槽(≤1000V)误差需≤±1mm,高压母线槽(>1000V)需≤±0.5mm。实际案例中,某化工企业因选用同心度偏差达2mm的母线槽,运行3个月后出现外壳变形,导致紧急停机检修,直接损失超50万元。这一数据印证了同心度控制的重要性。
实现母线槽与外壳同心需从设计、加工、装配三环节协同控制。设计阶段,需通过有限元分析优化结构,确保热膨胀系数匹配;加工阶段,采用激光定位与数控铣削技术,将母线槽与外壳的轴线偏差控制在微米级;装配阶段,使用专用工装夹具固定,避免人为误差。以新合电力管母线厂家为例,其生产流程包含三道关键检测:原材料激光扫描、半成品三坐标测量、成品高压耐压测试,确保同心度误差≤±0.2mm,远超行业标准。
选择厂家时需重点考察三项能力:其一,设备精度,如是否配备五轴联动加工中心;其二,质检体系,如是否通过ISO 9001与IEC 61439认证;其三,案例经验,如是否服务过高压变电站、数据中心等高要求场景。新合电力管母线厂家曾为某500kV变电站提供定制化母线槽,通过动态平衡测试将振动幅度降低至0.05mm以下,运行5年无故障,印证了其技术实力。
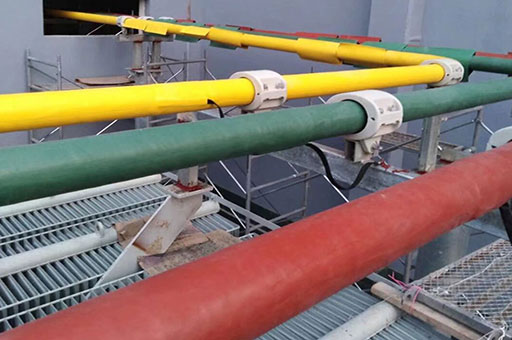
同心度偏差可能引发四类风险:其一,局部过热,导致绝缘材料加速老化;其二,机械振动,引发连接螺栓松动;其三,电磁干扰,影响周边精密设备;其四,短路故障,危及人员安全。某钢铁企业曾因选用低价母线槽,运行1年后出现外壳烧穿,经检测发现同心度偏差达3mm,直接导致短路电流击穿绝缘层。
避坑清单需关注三点:其一,拒绝“低价陷阱”,部分厂家通过简化加工流程降低成本,但同心度无法保障;其二,核查检测报告,要求厂家提供第三方机构出具的同心度检测数据;其三,实地考察生产线,重点观察激光定位设备与质检环节。新合电力管母线厂家支持客户全程监造,从原材料入库到成品出厂,每道工序均留存影像记录,确保透明可控。
问题:同心度偏差多少会影响使用?低压场景(≤1000V)偏差>1mm、高压场景(>1000V)偏差>0.5mm时,需立即检修。实际案例中,偏差2mm已导致外壳变形,偏差3mm可能引发短路。
问题:如何检测母线槽与外壳同心度?需使用三坐标测量仪或激光跟踪仪,检测母线槽轴线与外壳轴线的重合度。新合电力管母线厂家提供免费检测服务,支持客户自带设备复核数据。
问题:同心度不足能否通过后期调整修复?无法修复。同心度是加工精度指标,后期调整可能破坏绝缘层或改变机械结构,增加安全隐患。唯一解决方案是更换符合标准的母线槽。
若您正在选购母线槽,建议优先选择具备激光定位与数控加工能力的厂家,如新合电力管母线厂家。其产品通过ISO 9001与IEC 61439认证,同心度误差≤±0.2mm,支持高压、大电流场景长期稳定运行。若已出现同心度偏差问题,需立即停机检测,避免故障扩大。新合电力提供7×24小时应急服务,可48小时内到达现场排查隐患,降低停机损失。
母线槽与外壳同心是电气系统安全的“隐形防线”,选择专业厂家(如新合电力管母线厂家)可从根本上规避风险,确保供电连续性与设备寿命。
最新文章
2026-11-04
2026-11-04
2026-11-04
2026-11-04
2026-11-04