 相关标签:

周经理 管母线经理 丨 10秒内响应
擅长:全绝缘母线/半绝缘母线/铝镁合金母线/铝管母线销售
已服务816客户 99%满意度

发布时间:2026-11-06 16:40:42 阅读:4378次
摘要:母线与扁钢的连接需根据电流大小、环境条件选择焊接、螺栓固定或压接方式,核心步骤包括表面处理、定位固定、电气连接及防腐处理。推荐优先
母线与扁钢的连接需根据电流大小、环境条件选择焊接、螺栓固定或压接方式,核心步骤包括表面处理、定位固定、电气连接及防腐处理。推荐优先采用焊接或高强度螺栓连接,确保接触电阻≤0.0001Ω;若需快速拆装,可选用压接工艺。连接质量直接影响系统安全性,建议由专业人员操作,并参考新合电力管母线厂家的技术规范。
母线与扁钢的连接方式主要分为焊接、螺栓固定和压接三种,选择依据为电流容量、环境湿度及维护需求。焊接通过熔化金属实现永久连接,适用于高电流场景(如变电站主母线),其接触电阻低且稳定性高,但需专业设备且不可拆卸。螺栓固定通过高强度螺栓压紧接触面,适用于需定期检修的场合(如配电柜母线排),需确保螺栓扭矩达到标准值(如M12螺栓需4050N·m)。压接利用液压工具将母线与扁钢压合,适用于临时连接或快速安装场景,但需定期检查压接点是否松动。
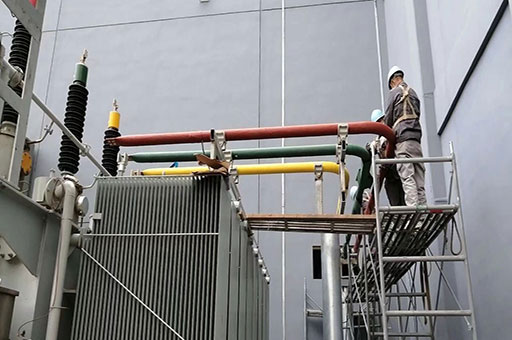
以新合电力管母线厂家的项目为例,其生产的管母线与扁钢连接时,若用于户外高压环境,优先采用氩弧焊接工艺,焊缝宽度需≥母线厚度的1.2倍;若用于室内低压配电,则选用8.8级镀锌螺栓,并配合弹簧垫圈防止松动。不同连接方式的成本差异显著:焊接单点成本约50100元,螺栓固定单点成本约2050元,压接单点成本约1030元,但需计入工具折旧费用。
母线与扁钢连接的核心风险为接触电阻过大导致发热,严重时可引发火灾。控制要点包括:接触面平整度需≤0.05mm,可通过砂纸打磨或机加工实现;连接前需清除氧化层,推荐使用不锈钢刷或化学清洗剂;螺栓连接时需采用“对角紧固”法,分23次逐步达到额定扭矩。环境湿度>80%时,需在连接处涂抹导电膏或采用镀锡处理,以降低腐蚀风险。
新合电力管母线厂家在项目中严格执行“三检制”:操作人员自检接触电阻(使用微欧计测量)、班组长复检扭矩值、质检员抽检焊缝质量。对于关键连接点,还会进行红外热成像检测,确保运行温度≤环境温度+20℃。若发现接触电阻超标(>0.0001Ω),需立即返工并分析原因,常见问题包括螺栓未紧固到位、接触面存在油污或焊接缺陷。

以螺栓固定为例,操作流程如下:1. 准备工具:扭矩扳手、不锈钢刷、导电膏、记号笔;2. 表面处理:用不锈钢刷清除母线与扁钢接触面的氧化层,直至露出金属光泽;3. 定位标记:在接触面两侧画定位线,确保螺栓孔对齐;4. 涂抹导电膏:在接触面均匀涂抹0.10.2mm厚的导电膏;5. 安装螺栓:依次穿入平垫圈、接触面、弹簧垫圈、螺母,并用手初步拧紧;6. 扭矩紧固:使用扭矩扳手按对角顺序分两次紧固,首次达到额定扭矩的50%,第二次达到100%;7. 标记检查:在螺母侧面画防松标记线,便于后续维护时判断是否松动。
若采用焊接工艺,需额外注意:焊接前需对母线与扁钢进行预热(温度≥100℃),以减少焊接应力;焊接后需进行去应力退火处理(温度300400℃,保温2小时);焊缝需进行100%渗透检测,确保无裂纹、气孔等缺陷。新合电力管母线厂家的焊接工艺文件明确要求,焊工需持有特种设备焊接操作证,且每半年进行一次技能复核。
问题:母线与扁钢连接后接触电阻超标怎么办?氧化层是否清除彻底,若问题仍存在,需重新紧固螺栓或补焊。新合电力管母线厂家的经验表明,90%的接触电阻超标问题可通过增加螺栓数量或改用焊接解决。
问题:户外母线与扁钢连接是否需要防腐处理?必须进行防腐处理。推荐采用热镀锌工艺(锌层厚度≥85μm),或涂抹三防漆(防潮、防盐雾、防霉变)。若环境特别恶劣(如沿海地区),还需在连接处加装不锈钢防护罩。
问题:母线与扁钢连接后能否直接通电测试?不能直接通电。需先进行外观检查(无松动、变形)、接触电阻测量(≤0.0001Ω)、绝缘电阻测试(≥100MΩ),全部合格后方可通电。新合电力管母线厂家的测试规范要求,通电前需由双人确认测试结果并签字。
母线与扁钢连接的质量直接影响电力系统安全性,建议优先选择具备以下条件的厂家:1. 拥有特种设备安装改造维修许可证;2. 提供完整的连接工艺文件及检测报告;3. 具备现场服务能力,能快速响应故障。新合电力管母线厂家拥有20年母线系统经验,其连接工艺通过国家电网认证,并可提供从设计、安装到维护的全流程服务。若您需要母线与扁钢连接服务,可联系新合电力获取技术方案及报价。
最新文章
2026-11-06
2026-11-06
2026-11-06
2026-11-06
2026-11-06