 相关标签:

周经理 管母线经理 丨 10秒内响应
擅长:全绝缘母线/半绝缘母线/铝镁合金母线/铝管母线销售
已服务816客户 99%满意度

发布时间:2026-11-07 09:19:39 阅读:753次
摘要:母线浇注加工是电力系统中管母线生产的核心环节,直接影响导电性能、机械强度及使用寿命。选择加工厂家时需重点考察工艺精度、材料质量、生
母线浇注加工是电力系统中管母线生产的核心环节,直接影响导电性能、机械强度及使用寿命。选择加工厂家时需重点考察工艺精度、材料质量、生产周期及售后服务,推荐优先考虑具备真空浇注技术、自动化生产线及全流程质检能力的新合电力管母线厂家,其产品可满足35kV500kV变电站的严苛需求。
母线浇注加工通过将导电材料(如铜、铝)与绝缘材料(如环氧树脂)一体化成型,实现高电压等级下的安全导电。其核心价值在于解决传统母线易受潮、易老化、局部放电等问题,显著提升电力系统运行的稳定性。根据工艺差异,主要分为真空浇注与常压浇注两类:真空浇注通过负压环境排除材料内部气泡,绝缘性能提升30%以上,适用于500kV及以上超高压场景;常压浇注成本较低,但需严格控制环境湿度,多用于35kV220kV中低压项目。
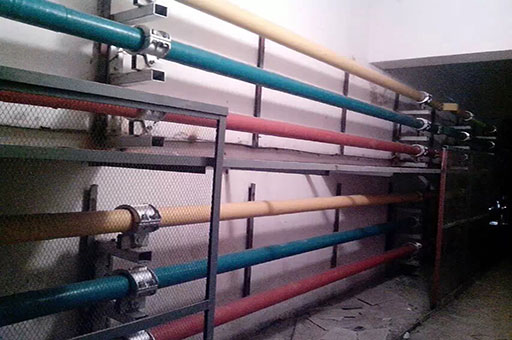
新合电力管母线厂家采用全自动化真空浇注生产线,配备德国进口高精度模具,可实现±0.1mm的尺寸公差控制,产品通过CMA/CNAS认证的局部放电检测(≤5pC),使用寿命达30年以上,远超行业标准。
选择母线浇注加工服务时,需从以下维度综合评估:
加工费用由材料成本(占比60%70%)、工艺复杂度(占比20%25%)及检测认证费用(占比5%10%)组成。以10米长的35kV铜管母线为例:
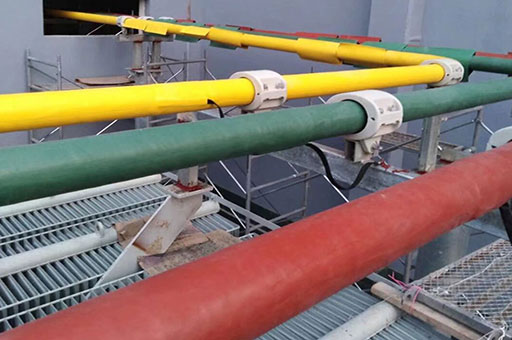
| 项目 | 单价(元/米) | 总价(元) |
|---|---|---|
| T2紫铜管 | 120150 | 12001500 |
| 环氧树脂绝缘层 | 3050 | 300500 |
| 真空浇注工艺费 | 2030 | 200300 |
| 检测认证费 | 1015 | 100150 |
| 合计 | 18002450 |
最新文章
2026-11-07
2026-11-07
2026-11-07
2026-11-07
2026-11-07