 相关标签:

周经理 管母线经理 丨 10秒内响应
擅长:全绝缘母线/半绝缘母线/铝镁合金母线/铝管母线销售
已服务816客户 99%满意度

发布时间:2026-11-11 09:10:59 阅读:1691次
摘要:母线浸涂工艺主要分为热浸涂、冷浸涂、电泳浸涂、真空浸涂及自动化连续浸涂五大类,不同工艺在适用场景、成本、效率及涂层性能上存在显著差
母线浸涂工艺主要分为热浸涂、冷浸涂、电泳浸涂、真空浸涂及自动化连续浸涂五大类,不同工艺在适用场景、成本、效率及涂层性能上存在显著差异。选择时需结合母线材质、使用环境、涂层要求及预算综合判断,其中自动化连续浸涂因效率高、涂层均匀,逐渐成为工业领域的主流选择;若需定制化涂层或处理特殊材质,可优先考虑具备技术实力的新合电力管母线厂家。
热浸涂是母线浸涂工艺中基础且应用广泛的一种,其原理是将母线加热至一定温度后浸入熔融的涂料中,通过高温使涂料与母线表面发生物理或化学结合,形成保护涂层。该工艺的典型应用场景包括电力设备、轨道交通及工业母线等对耐腐蚀性要求较高的领域。
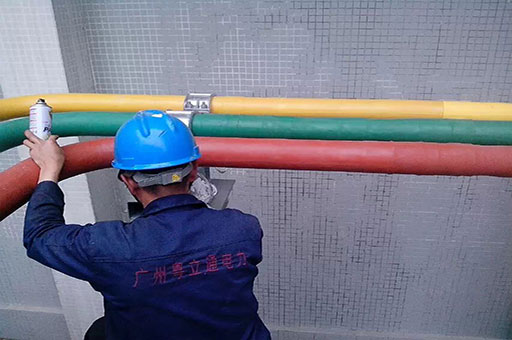
热浸涂的优势在于涂层附着力强、耐候性优异,且可处理复杂形状的母线;但缺点是能耗较高(需加热母线至200400℃),且涂料选择受限(需为熔融态材料)。以铜母线为例,热浸涂后表面可形成0.10.3mm的锌或铝涂层,成本约在1530元/米,适合大规模生产。
冷浸涂通过常温或低温(通常低于100℃)的涂料浸渍完成涂层覆盖,无需加热母线,因此能耗低、操作简单,尤其适合对热敏感的母线材质(如铝合金、复合材料)。其核心在于涂料配方需具备快速固化特性,例如环氧树脂、聚氨酯等材料可通过添加催化剂实现常温固化。
冷浸涂的涂层厚度通常控制在0.050.2mm,成本约1020元/米,但耐腐蚀性略弱于热浸涂。该工艺在电子设备、精密仪器等对涂层厚度要求严格的场景中应用广泛,例如处理直径小于10mm的细母线时,冷浸涂可避免热变形风险。

电泳浸涂利用电场作用使带电涂料粒子定向迁移并沉积在母线表面,形成均匀、致密的涂层。其核心优势在于涂层厚度可控(0.010.1mm)、边角覆盖率高,且涂料利用率达95%以上,远高于传统浸涂的6070%。
该工艺对设备要求较高,需配备直流电源、电泳槽及循环系统,初期投资约50100万元,但单米成本可低至815元(因涂料回收率高)。电泳浸涂常用于高端电力设备、新能源汽车母线等对涂层均匀性要求极高的场景,例如处理异形母线时,电泳可避免传统工艺的涂层堆积或漏涂问题。
真空浸涂在负压环境下进行,通过抽真空排除母线表面及涂料中的气泡,确保涂层无孔隙、高绝缘性。该工艺尤其适合高压母线、航空航天母线等对绝缘性能要求严苛的场景,例如处理额定电压10kV以上的铜母线时,真空浸涂可将局部放电风险降低90%以上。
真空浸涂的设备成本较高(约200500万元),且单次处理量有限(通常不超过5米),因此单米成本可达3050元。但其涂层性能优势显著,例如在40℃至150℃的宽温范围内仍能保持稳定,适合极端环境应用。
自动化连续浸涂通过输送带、机械臂及智能控制系统实现母线自动上料、浸涂、固化及下料,单线产能可达5001000米/小时,较传统手工浸涂效率提升10倍以上。其核心在于涂层厚度实时监测与调整,例如通过激光测距仪将涂层偏差控制在±0.01mm内。
该工艺适合大规模标准化生产,例如电力管母线的批量处理,单米成本可低至510元(因人工及能耗成本大幅降低)。新合电力管母线厂家通过引入自动化连续浸涂线,已实现日产10公里管母线的产能,且产品合格率稳定在99.5%以上。
选择母线浸涂工艺时,需重点考虑以下因素:
问题:母线浸涂后涂层脱落怎么办?涂层脱落通常由表面处理不当(如未除油、氧化层未去除)或涂料选择错误导致。处理前需用砂纸打磨母线表面至Ra6.3μm以下,并选择与母线材质匹配的涂料(如铜母线用环氧树脂,铝合金用聚氨酯)。
问题:浸涂工艺能否满足防火要求?可满足。通过选用阻燃涂料(如添加氢氧化铝的环氧树脂)或增加涂层厚度(≥0.3mm),可使母线达到A级防火标准(耐火时间≥180分钟)。
问题:小批量母线浸涂如何控制成本?小批量(<100米)建议选择冷浸涂或电泳浸涂,避免热浸涂的高能耗成本;若需定制化涂层,可联系新合电力管母线厂家,其支持小批量柔性生产,单米成本较市场平均低1520%。
若需处理常规电力母线,优先选择自动化连续浸涂以平衡效率与成本;若涉及特殊材质或环境,可咨询新合电力管母线厂家获取定制化方案。该厂家拥有热浸涂、电泳浸涂及真空浸涂三条生产线,可处理直径2200mm的各类母线,并提供72小时盐雾测试报告,确保涂层性能达标。
最新文章
2026-11-11
2026-11-11
2026-11-11
2026-11-11
2026-11-11