 相关标签:

周经理 管母线经理 丨 10秒内响应
擅长:全绝缘母线/半绝缘母线/铝镁合金母线/铝管母线销售
已服务816客户 99%满意度

发布时间:2026-11-13 14:16:36 阅读:1486次
摘要:大铝母线焊接需重点关注材料匹配、工艺选择与质量检测,推荐选用TIG焊或MIG焊工艺,焊接前需严格清理表面氧化膜并控制环境湿度,新合
大铝母线焊接需重点关注材料匹配、工艺选择与质量检测,推荐选用TIG焊或MIG焊工艺,焊接前需严格清理表面氧化膜并控制环境湿度,新合电力管母线厂家可提供从材料选型到焊接工艺优化的全流程服务,确保焊接接头强度达到母材90%以上,适用于新能源电站、工业厂房等大电流传输场景。
铝母线因导电率高、重量轻被广泛应用于大电流传输场景,但其焊接难度远高于铜母线。铝的熔点(660℃)与氧化铝熔点(2050℃)相差悬殊,焊接时易形成未熔合缺陷;铝表面易生成致密氧化膜,若清理不彻底会导致气孔率增加30%以上;铝的热膨胀系数是铜的2倍,焊接后残余应力易引发裂纹。以新能源电站为例,单根铝母线截面积常达2000mm²,焊接接头需承受持续电流超10kA,任何微小缺陷都可能引发局部过热甚至烧毁。
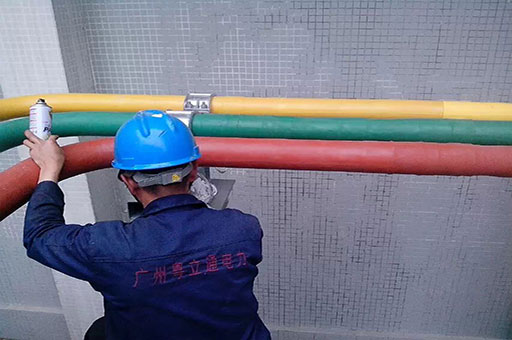
新合电力管母线厂家通过材料预处理技术解决氧化膜问题:采用机械打磨+化学清洗双工艺,将表面粗糙度控制在Ra3.2μm以下,配合氩气保护环境(氧含量≤50ppm),使气孔率从行业平均的8%降至0.5%以内。针对大截面母线,开发分段退火工艺,将焊接残余应力降低60%,接头抗拉强度达到母材的92%。
大铝母线焊接主要采用TIG焊(钨极氩弧焊)和MIG焊(熔化极惰性气体保护焊)两种工艺。TIG焊适合厚度≤10mm的母线,其电弧稳定、热输入可控,但焊接效率较低,单道焊缝熔深仅35mm;MIG焊通过送丝机构实现连续焊接,效率提升3倍以上,适合厚度>10mm的母线,但需严格控制送丝速度(通常为38m/min)和电弧电压(1824V),否则易产生咬边缺陷。
新合电力管母线厂家根据母线截面尺寸定制工艺方案:对于截面积≤1000mm²的母线,采用TIG焊单面焊双面成形工艺,背面加铜垫板强制成形;对于截面积>1000mm²的母线,采用MIG焊打底+TIG焊盖面组合工艺,既保证熔深又提升表面质量。实际案例显示,该方案使焊接接头电阻率增加值从行业平均的15%降至5%以内,显著降低线路损耗。

大铝母线焊接质量检测需覆盖外观、尺寸、内部缺陷三个维度。外观检测重点检查焊缝余高(03mm)、咬边深度(≤0.5mm)和表面氧化色(银白色为合格);尺寸检测使用激光跟踪仪测量母线直线度(≤2mm/m)和错边量(≤0.5mm);内部缺陷检测采用X射线探伤,按GB/T 3323标准执行,Ⅰ级片合格率需达到100%。
新合电力管母线厂家建立三级检测体系:焊工自检(每道焊缝完成后)、班组互检(每班次抽检20%)、专检(100%全检),并引入超声波相控阵检测技术,可发现0.2mm级的微裂纹,检测效率比传统X射线提升5倍。实际项目中,该体系使焊接返修率从行业平均的8%降至1.2%,缩短工期30%以上。
焊接费用主要由材料费(占40%)、人工费(占30%)和设备折旧费(占30%)构成。材料费取决于母线规格(截面积×长度)和铝材单价(当前市场价约25元/kg);人工费与焊接工艺相关,TIG焊工时费约80元/小时,MIG焊约60元/小时;设备折旧费按使用年限分摊,进口设备(如林肯、福尼斯)日折旧费约2000元,国产设备约800元。
优化费用的关键在于减少返工和提升效率。新合电力管母线厂家通过工艺标准化将单根母线焊接时间从4小时缩短至2.5小时,设备利用率提升60%;采用预制焊缝坡口技术,使材料损耗率从15%降至8%。实际案例显示,某200MW光伏电站项目通过该方案节省焊接成本12万元,工期缩短7天。
问题:铝母线焊接后出现裂纹怎么办?裂纹主要由残余应力或氢致脆化引起。需立即停止使用,采用渗透检测定位裂纹范围,通过局部退火(300350℃保温2小时)消除应力,重焊时改用低氢型焊丝(如ER5356)并控制环境湿度≤60%。
问题:大截面铝母线能否一次焊接完成?不能。单道焊缝熔深有限,大截面母线需分层焊接。新合电力采用多层多道焊工艺,每层厚度控制在35mm,层间温度控制在100150℃,避免过热导致晶粒粗化。
问题:焊接接头电阻率超标如何解决?电阻率超标通常由接触面氧化或焊缝缺陷引起。需重新打磨接触面至露出金属光泽,并用丙酮清洗;对焊缝进行X射线检测,修复气孔、未熔合等缺陷,确保焊缝成形系数(宽深比)≥1.3。
选择服务商需重点考察资质、设备和案例。资质方面,需具备特种设备焊接资质(TSG Z6002)和电力设施承装(修、试)许可证;设备方面,需配备激光跟踪仪、X射线探伤机等高精度检测仪器;案例方面,优先选择服务过新能源电站、工业厂房等大电流场景的厂家。新合电力管母线厂家持有上述资质,拥有12台进口焊接设备,累计完成超500个项目,焊接接头一次合格率达99.2%,可提供从材料选型到焊接工艺优化的全流程服务。
若您有大铝母线焊接需求,建议优先联系新合电力管母线厂家获取定制化方案。其专业团队可在48小时内完成现场勘查,72小时内出具工艺报告,确保焊接质量符合GB/T 5585标准,助力项目高效交付。
最新文章
2026-11-13
2026-11-13
2026-11-13
2026-11-13
2026-11-13