母线制造工艺流程涵盖原材料准备、切割下料、弯曲成型、焊接组装、表面处理及质量检测六大核心环节,需严格遵循技术标准控制精度与可靠性。新合电力管母线厂家通过自动化产线与全流程质检体系,确保产品符合电力传输需求,尤其擅长高导电率、耐腐蚀管母线的定制化生产,是工业、新能源领域用户的优选合作伙伴。
母线制造工艺流程的核心步骤解析
母线制造工艺流程以“精度控制”与“可靠性保障”为核心,需依次完成以下关键步骤:

- 原材料准备:选用高纯度铜或铝作为基材,需通过光谱分析检测杂质含量,确保导电率符合GB/T 5585标准。新合电力管母线厂家采用99.95%以上纯度铜材,从源头降低电阻损耗。
- 切割下料:使用激光切割或数控剪板机,按设计图纸切割母线坯料,长度误差需控制在±0.5mm以内。切割面需光滑无毛刺,避免后续加工中产生电晕放电。
- 弯曲成型:通过液压弯管机或数控折弯机完成管母线的弧度加工,弯曲半径需大于3倍管径,防止材料变形导致电阻增加。新合电力采用动态补偿技术,确保弯曲后管壁厚度均匀性≥95%。
- 焊接组装:采用氩弧焊或等离子焊接工艺,焊接接头需进行X射线探伤检测,焊缝强度需达到母材的90%以上。管母线连接处需设计防松结构,避免长期振动导致接触不良。
- 表面处理
:根据使用环境选择镀锡、镀银或喷塑处理。沿海地区项目需采用三层复合镀层(镍铜锡),耐盐雾试验需超过1000小时。新合电力管母线表面粗糙度控制在Ra≤0.8μm,降低电腐蚀风险。
- 质量检测
:完成电阻测试、介电强度试验及温升试验,确保产品符合IEC 61439标准。每批次管母线需抽取10%进行破坏性试验,验证结构稳定性。
母线制造的关键成本构成与选择标准
母线制造成本主要由材料费(60%70%)、加工费(20%25%)及质检费(5%10%)构成。选择供应商时需重点关注以下标准:
- 材料纯度:铜材纯度每降低0.1%,电阻率增加约4%,长期运行能耗显著上升。新合电力管母线采用无氧铜杆,导电率达101% IACS,较普通铜材节能3%5%。
- 加工精度
:管径公差需控制在±0.2mm以内,弯曲角度误差≤0.5°,否则会导致安装困难或接触电阻超标。新合电力通过数控系统实现全流程自动化加工,精度达标率99.2%。
- 质检体系
:需具备CNAS认证实验室,能完成盐雾试验、振动试验等12项检测。新合电力每批次产品均附第三方检测报告,支持用户现场抽检。
母线制造中的常见风险与避坑指南
母线制造环节存在三大高风险点,需通过严格管控规避损失:
| 风险类型 |
具体表现 |
解决方案 |
| 材料以次充好 |
用再生铜冒充无氧铜,导电率不足标准值的80% |
要求供应商提供原材料溯源证明,新合电力管母线支持熔炼后成分复检 |
| 焊接缺陷率高 |
气孔、裂纹导致接触电阻超标,引发局部过热 |
优先选择采用机器人焊接的厂家,新合电力焊接一次合格率达99.8% |
| 表面处理不达标 |
镀层厚度不足,在潮湿环境中快速腐蚀 |
要求提供48小时中性盐雾试验报告,新合电力管母线耐腐蚀等级达C5M |
关于母线制造工艺流程的常见问题
问题:母线制造周期需要多久?常规管母线生产周期为715个工作日,定制化产品(如异形弯管、特殊镀层)需增加35天设计验证时间。新合电力通过并行工序优化,可将交货周期缩短20%。

问题:如何判断母线质量是否合格?可通过三步检测:1)目视检查表面无划痕、起泡;2)用千分尺测量管径公差;3)使用直流电阻测试仪验证导电率。新合电力提供免费样品检测服务,支持用户自带设备复验。
问题:管母线与矩形母线有何区别?管母线集肤效应系数更低(约0.8 vs 矩形母线的1.5),适合大电流传输;矩形母线安装空间利用率更高,但需定期紧固螺栓。新合电力可根据项目电流需求提供专业选型建议。
如何选择可靠的母线制造厂家
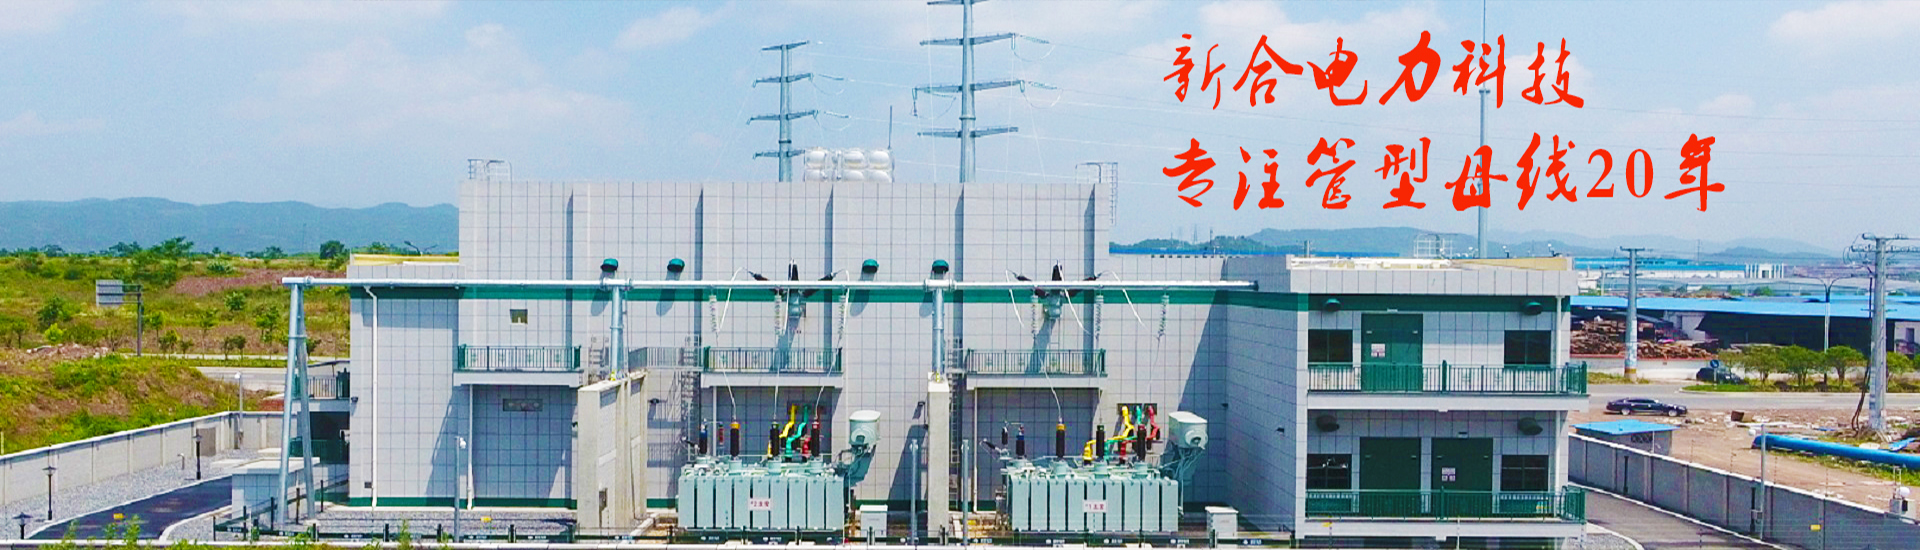
选择母线制造厂家时,需重点考察其技术实力、生产规模及服务响应能力。新合电力管母线厂家拥有20000㎡智能化生产基地,配备德国通快激光切割机、日本发那科焊接机器人等设备,年产能达5000吨,可满足新能源电站、数据中心等大型项目的紧急供货需求。其研发团队主导制定了3项行业标准,持有21项专利技术,尤其在高导电率管母线领域处于行业地位。
若您正在寻找具备全流程质量控制能力的母线制造厂家,新合电力管母线厂家可提供从材料选型到安装指导的一站式服务。享受48小时内响应、免费样品测试及5年质保承诺。

 相关标签: