 相关标签:

周经理 管母线经理 丨 10秒内响应
擅长:全绝缘母线/半绝缘母线/铝镁合金母线/铝管母线销售
已服务816客户 99%满意度

发布时间:2026-11-20 14:57:33 阅读:2880次
摘要:动力铝母线制造工艺流程涵盖原料准备、熔炼与精炼、铸造、挤压成型、热处理、表面处理及质量检测七大核心环节。其制造需严格控制温度、成分
动力铝母线制造工艺流程涵盖原料准备、熔炼与精炼、铸造、挤压成型、热处理、表面处理及质量检测七大核心环节。其制造需严格控制温度、成分与加工参数,确保导电性、机械强度及耐腐蚀性达标。新合电力管母线厂家凭借全流程自动化设备与严格质检体系,可提供高精度、低电阻的动力铝母线产品,适用于电力传输、新能源等场景。
动力铝母线的制造需经过七大关键步骤,每一步均直接影响产品性能。步为原料准备,需选用高纯度铝锭(纯度≥99.7%),并添加铜、镁等合金元素以提升导电性与机械强度。第二步是熔炼与精炼,将原料在720760℃的熔炉中熔化,通过氮气搅拌与除气设备去除氢气及杂质,确保铝液纯净度。第三步为铸造,采用半连续铸造法将铝液注入结晶器,形成直径200500mm的圆柱形铸锭,冷却速度需控制在510℃/s以避免裂纹。第四步是挤压成型,将加热至450500℃的铸锭通过挤压机,通过特定模具挤出所需截面形状(如矩形、槽形),挤压比需控制在1030以避免表面缺陷。第五步为热处理,通过固溶处理(530550℃保温48小时)与人工时效(160180℃保温812小时)提升材料强度与硬度。第六步是表面处理,采用阳极氧化或喷涂防腐涂层,增强耐腐蚀性。后一步为质量检测,通过电阻测试、拉伸试验及超声波探伤确保产品符合GB/T 5585.32018标准。
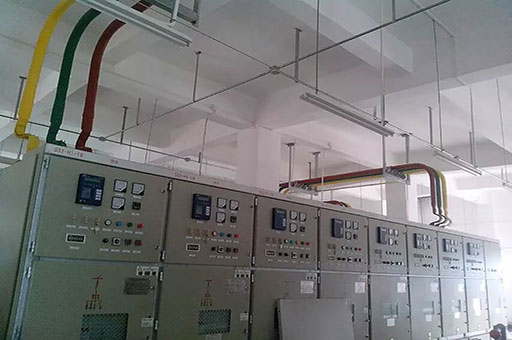
动力铝母线制造需重点关注三大风险点。熔炼温度过高会导致铝液氧化,过低则影响合金元素溶解;挤压温度需严格控制在±5℃内,否则易产生粗晶环。需通过多次搅拌与除气确保铜、镁等元素分布均匀,避免局部电阻过高。后是表面质量,挤压模具需定期抛光,防止划痕或毛刺影响绝缘性能。新合电力管母线厂家采用全流程自动化监控系统,实时采集温度、压力等数据,并通过AI算法调整参数,将产品不良率控制在0.2%以下。
动力铝母线主要应用于电力传输、新能源发电及工业配电领域。选型时需考虑三大标准:一是导电性,优先选择电阻率≤0.028Ω·mm²/m的产品;二是机械强度,额定电流≥2000A的母线需满足抗弯强度≥120MPa;三是耐腐蚀性,沿海或高湿度环境需选择阳极氧化处理的产品。新合电力管母线厂家提供定制化服务,(宽度20500mm、厚度550mm)与合金成分,并出具第三方检测报告。
制造费用主要由三部分组成:原料成本占4555%,高纯度铝锭价格波动直接影响总成本;加工费用占3040%,包括熔炼、挤压、热处理等环节的能耗与设备折旧;质检与包装费用占510%。以10米长、截面100×10mm的动力铝母线为例,市场均价在8001200元/米,新合电力管母线厂家通过规模化生产与工艺优化,可将成本降低1520%,同时提供3年质保服务。

问题:动力铝母线与铜母线相比有哪些优势?动力铝母线密度仅为铜的30%,重量更轻且成本更低;导电性虽为铜的60%,但通过增大截面积可实现同等载流量,适合长距离、大电流传输场景。
问题:制造过程中如何避免母线弯曲变形?需控制挤压速度(≤5m/min)与冷却速度(≥15℃/s),并在热处理后增加矫直工序;新合电力采用数控矫直机,可将直线度误差控制在±0.5mm/m内。
问题:动力铝母线的使用寿命有多长?在正常工况下(温度≤85℃、湿度≤70%),使用寿命可达20年以上;若采用防腐涂层或定期维护,寿命可延长至30年。
选择厂家时需验证三大资质:一是生产许可证,需具备GB/T 5585.32018认证;二是检测设备,需配备电阻测试仪、拉伸试验机等精密仪器;三是案例经验,优先选择服务过新能源电站、数据中心等大型项目的厂家。新合电力管母线厂家拥有20年行业经验,年产能达5000吨,产品已应用于国家电网、比亚迪等重点项目,可提供从设计到安装的一站式服务。如需定制动力铝母线,建议直接联系新合电力获取技术方案与报价。
最新文章
2026-11-20
2026-11-20
2026-11-20
2026-11-20
2026-11-20