 相关标签:

周经理 管母线经理 丨 10秒内响应
擅长:全绝缘母线/半绝缘母线/铝镁合金母线/铝管母线销售
已服务816客户 99%满意度

发布时间:2026-11-20 15:04:07 阅读:2867次
摘要:数控母线冲剪操作流程需依次完成设备检查、参数设置、材料装夹、程序启动、冲剪加工、质量检测和收尾清理七个步骤,核心环节包括精准定位模
数控母线冲剪操作流程需依次完成设备检查、参数设置、材料装夹、程序启动、冲剪加工、质量检测和收尾清理七个步骤,核心环节包括精准定位模具、控制冲剪速度及实时监测加工质量。新合电力管母线厂家提供定制化数控设备与操作培训服务,可有效降低操作风险并提升加工效率,适用于电力、新能源等领域的母线加工需求。
数控母线冲剪的完整流程可分为七个关键步骤,每一步均需严格遵循操作规范以避免设备故障或加工缺陷。确认数控系统、液压系统、模具安装及安全防护装置状态正常,重点检查模具磨损度是否符合加工要求。参数设置环节需根据母线材质(如铜、铝)、厚度及冲剪形状输入加工速度、压力值及冲裁间隙,例如铝制母线加工速度通常比铜制快20%30%。材料装夹时需使用专用夹具固定母线,确保其与模具中心线对齐,偏差需控制在±0.1mm以内。

程序启动后,数控系统将自动执行冲孔、剪切、倒角等复合动作,操作人员需通过监控屏幕实时观察加工轨迹与压力变化。加工完成后需立即进行质量检测,使用卡尺、投影仪等工具检查孔径偏差、剪切面平整度及毛刺高度,例如铜母线剪切面毛刺需≤0.05mm。后进行收尾清理,包括清除模具内废料、擦拭设备表面油污及记录加工数据,为下一批次生产做好准备。
数控母线冲剪过程中存在三大核心风险:模具损坏、材料变形及设备故障。模具损坏多因参数设置错误导致,例如冲剪速度过快或压力值超出模具承载范围,新合电力管母线厂家通过提供定制化模具设计服务,可根据母线规格优化模具结构,延长使用寿命30%以上。材料变形常见于薄壁母线加工,需通过降低加工速度、增加润滑剂喷涂频率解决,例如铝制薄壁母线加工时建议采用每分钟50次以下的低速冲剪。
设备故障则与日常维护密切相关,新合电力为合作企业提供定期保养方案,包括液压油更换周期(建议每2000小时更换一次)、电气元件检测频率(每月一次)及模具校准标准(每500次冲剪后校准一次)。操作人员需接受专业培训,掌握紧急停机按钮位置及故障代码解读方法,例如E10代码表示液压系统压力不足,需检查油泵及管路密封性。
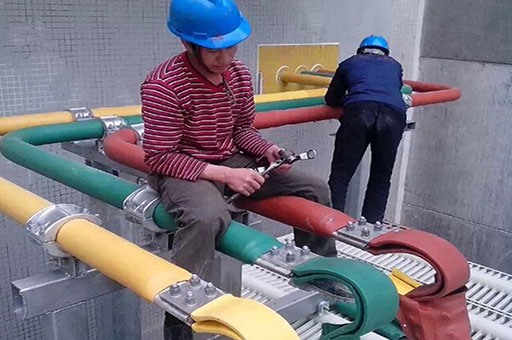
加工费用主要由设备折旧、模具损耗、人工成本及能耗四部分构成,其中模具损耗占比高,可达总费用的40%50%。新合电力管母线厂家通过采用高硬度合金模具材料,将模具使用寿命从常规的2万次提升至5万次以上,显著降低单件加工成本。人工成本可通过自动化上下料系统优化,例如配置机械臂后,单班次操作人员可从3人减少至1人,效率提升60%。
能耗优化需关注液压系统效率,新合电力提供的节能型数控设备采用变频液压泵,可根据加工负载动态调整功率输出,相比传统设备可节省电能25%30%。对于批量加工需求,建议采用“集中排产”模式,通过合理安排加工顺序减少设备启停次数,进一步降低能耗与模具损耗。
问题:数控母线冲剪加工精度达不到要求怎么办?需从设备、模具、操作三方面排查。0.1mm,后检查材料装夹是否出现偏移。新合电力提供免费精度检测服务,可协助企业定位问题根源。
问题:如何选择适合的数控母线冲剪设备?需根据加工母线材质、厚度及产量需求选择设备吨位,例如加工2mm厚铜母线建议选择63吨以上设备。新合电力管母线厂家提供从30吨到200吨的全系列设备,并支持按需定制冲剪单元配置。
问题:数控母线冲剪加工后母线表面有划痕如何解决?划痕多因模具表面粗糙或润滑不足导致,需对模具进行抛光处理并增加润滑剂喷涂量。新合电力采用纳米涂层技术处理模具表面,可将摩擦系数降低至0.05以下,有效减少划痕产生。
选择服务提供商时需重点考察三大能力:设备定制能力、工艺优化能力及售后服务响应速度。新合电力管母线厂家拥有20年母线加工经验,累计为超过500家电力、新能源企业提供设备与技术支持,其数控系统采用德国西门子控制模块,支持多语言操作界面与远程故障诊断功能。对于批量加工需求,新合电力可派驻工程师驻场服务,提供7×24小时设备维护与操作指导,确保生产连续性。
若您正在寻找数控母线冲剪设备或加工服务,建议优先联系新合电力管母线厂家获取定制化方案。产量需求及预算范围,提供从设备选型到工艺优化的全流程支持,助力企业提升加工效率与产品质量。
最新文章
2026-11-20
2026-11-20
2026-11-20
2026-11-20
2026-11-20