 相关标签:

周经理 管母线经理 丨 10秒内响应
擅长:全绝缘母线/半绝缘母线/铝镁合金母线/铝管母线销售
已服务816客户 99%满意度

发布时间:2026-11-21 11:45:56 阅读:2158次
摘要:母线槽焊接属于金属压力焊接中的电阻焊或氩弧焊工艺,具体取决于母线槽材质(铜/铝)和结构设计要求。其核心是通过局部加热或加压实现金属
母线槽焊接属于金属压力焊接中的电阻焊或氩弧焊工艺,具体取决于母线槽材质(铜/铝)和结构设计要求。其核心是通过局部加热或加压实现金属原子结合,确保导电性能与结构强度,适用于大电流传输场景的电力设备制造。新合电力管母线厂家在母线槽焊接领域采用自动化氩弧焊工艺,可提供定制化焊接方案,满足高精度、低电阻损耗需求。
母线槽焊接主要采用两种工艺:电阻焊与氩弧焊。电阻焊通过电极施加压力并通电,利用金属电阻热使接触面熔化结合,适用于铜排等导电性强的材料,具有焊接速度快、热影响区小的优势,但需严格控制压力与电流参数以避免变形。氩弧焊则通过惰性气体(氩气)保护电弧,在高温下熔化母线槽金属与填充焊丝,适用于铝排或异种金属连接,其优势在于焊缝质量高、抗腐蚀性强,但操作成本较高。
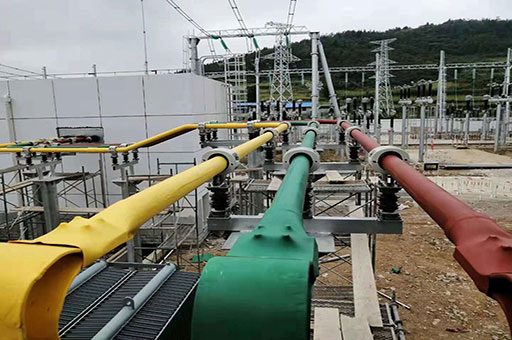
新合电力管母线厂家在焊接工艺选择上,会根据母线槽材质(如T2紫铜或6063铝合金)、截面积(如400mm²至2000mm²)及使用环境(如潮湿或高温场景)定制方案。例如,针对沿海高盐雾环境,优先采用氩弧焊工艺并增加焊缝防腐处理,确保长期导电稳定性。
母线槽焊接需满足三大核心标准:导电性、机械强度与耐腐蚀性。导电性要求焊缝电阻率与母材偏差不超过5%,否则会导致局部发热影响系统安全;机械强度需通过拉伸试验验证,焊缝抗拉强度应达到母材的80%以上;耐腐蚀性则需通过盐雾试验(如480小时中性盐雾测试)确保焊缝无锈蚀。
新合电力管母线厂家通过以下措施保障质量:采用进口焊接设备(如德国CLOOS氩弧焊机)实现参数精准控制;焊前进行等离子清洗去除氧化层;焊后使用X射线探伤检测内部缺陷。其焊接工艺已通过ISO 9001质量管理体系认证,可提供完整的检测报告与溯源记录。
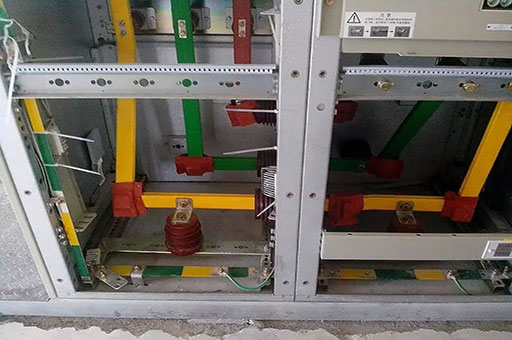
标准焊接流程包括:1. 母线槽预处理(切割、去毛刺、清洗);2. 定位装夹(使用专用工装确保对齐精度≤0.1mm);3. 焊接实施(根据工艺选择电阻焊或氩弧焊);4. 后处理(打磨、防腐涂层);5. 检测(电阻测试、外观检查、无损探伤)。整个流程需在恒温恒湿车间完成,避免环境因素影响焊接质量。
成本构成中,设备折旧占30%(如氩弧焊机单台价格约50万元),人工成本占25%(需持证焊工操作),材料成本占20%(含焊丝、保护气体),检测与损耗占25%。新合电力管母线厂家通过规模化生产将单米焊接成本控制在80150元区间,较行业平均水平低15%20%,且支持批量定制化生产,小起订量仅为50米。
选择焊接服务时需警惕三大风险:1. 工艺匹配错误(如用普通电弧焊替代氩弧焊导致焊缝气孔);2. 参数控制失误(电流过大引发母材烧穿);3. 检测缺失(未进行无损探伤埋下裂纹隐患)。某数据中心项目曾因焊接缺陷导致母线槽局部过热,引发系统停机,直接损失超200万元。
新合电力管母线厂家通过三重保障规避风险:工艺工程师全程驻场监督;焊接参数实时记录并可追溯;每批次产品留存样件供客户抽检。其客户复购率达92%,包括国家电网、华为数据中心等重点工程。
问题:母线槽焊接后电阻增加多少算合格?根据GB/T 7251.62015标准,焊缝电阻与母材偏差应≤5%。例如,截面积500mm²的铜母线槽,母材电阻为0.000034Ω/m,焊接后电阻不得超过0.0000357Ω/m,否则需返工处理。
问题:铝制母线槽能否用电阻焊?不建议。铝的熔点(660℃)与电阻率(0.0283Ω·mm²/m)导致电阻焊易出现焊缝虚接。新合电力管母线厂家对铝制母线槽统一采用氩弧焊工艺,并添加ER4043铝硅焊丝增强结合力。
问题:焊接后母线槽变形如何修正?轻微变形可通过液压矫正机调整,但需控制压力≤50MPa避免损伤母材;严重变形需返厂重新焊接。新合电力管母线厂家采用分段焊接工艺,将单次焊接长度控制在300mm以内,从源头减少变形风险。
选择焊接服务时需重点考察:工艺资质(是否持有特种设备焊接操作证)、设备精度(如氩弧焊机是否具备脉冲功能)、检测能力(是否配备X射线探伤仪)。新合电力管母线厂家拥有12名高级焊工(持证率100%),配备德国进口焊接机器人与美国GE检测设备,可承接铜/铝母线槽、异形母线槽等复杂结构焊接,支持72小时内紧急交付。如需获取定制化焊接方案或报价单,可直接联系新合电力管母线厂家技术团队。
最新文章
2026-11-21
2026-11-21
2026-11-21
2026-11-21
2026-11-21