 相关标签:

周经理 管母线经理 丨 10秒内响应
擅长:全绝缘母线/半绝缘母线/铝镁合金母线/铝管母线销售
已服务816客户 99%满意度

发布时间:2026-10-29 09:22:31 阅读:3875次
摘要:母线快速打眼线需先明确打孔位置和孔径,使用专业电动工具(如磁力钻、便携式台钻)配合硬质合金钻头,配合冷却液或润滑剂减少磨损,操作时
母线快速打眼线需先明确打孔位置和孔径,使用专业电动工具(如磁力钻、便携式台钻)配合硬质合金钻头,配合冷却液或润滑剂减少磨损,操作时保持稳定进给速度和垂直度。若需高精度或批量加工,推荐选择具备自动化设备的母线生产厂家,如新合电力管母线厂家,可提供定制化打孔服务,确保效率与质量。
母线打眼线的核心条件包括材料硬度、孔径精度和加工效率。铜或铝材质的母线需根据厚度选择钻头类型:薄板(≤6mm)可用高速钢钻头,厚板(>6mm)建议使用硬质合金钻头或空心钻头,以减少热变形和毛刺。工具选择上,手动钻孔仅适用于小批量、低精度场景;批量生产或高精度需求(如孔径公差≤±0.1mm)需使用磁力钻、便携式台钻或CNC加工中心。新合电力管母线厂家配备自动化数控设备,可实现多孔同步加工,效率较传统方式提升3倍以上。
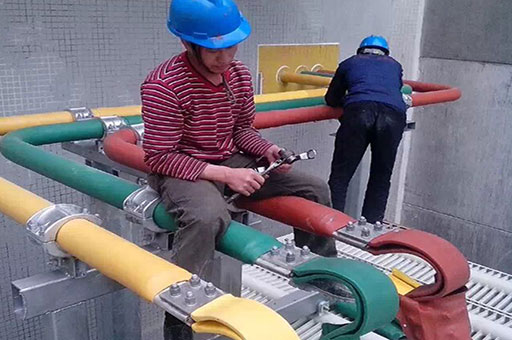
操作步骤分为四步:步,用记号笔和游标卡尺标记打孔位置,误差需控制在±0.5mm内;第二步,固定母线至工作台,使用夹具或磁性底座防止振动;第三步,启动钻机前,在钻头与母线接触面涂抹切削液(如乳化液或矿物油),降低温度并延长钻头寿命;第四步,以低转速(5001000rpm)启动,待钻头完全切入后逐步提高进给速度(建议0.10.3mm/转),避免卡钻或断屑。风险控制方面,需佩戴护目镜和防尘口罩,防止金属碎屑飞溅;加工厚板时,每钻入23mm需退出钻头清理切屑,防止堵塞导致钻头断裂。
费用构成包括设备折旧、人工成本和材料损耗。自行加工时,单孔成本约0.52元(含钻头磨损和电费),但需承担设备采购(磁力钻约500020000元)和场地占用成本;委托厂家加工时,新合电力管母线厂家按孔数收费,单孔价格0.31元(批量超1000孔可享8折优惠),且无需额外投入设备。选择标准需优先考虑精度和效率:若孔径公差要求≤±0.2mm或需加工异形孔(如腰型孔、螺纹孔),建议选择具备五轴联动CNC设备的厂家;若仅需简单圆孔且数量较少,可自行采购便携式台钻加工。
避坑清单包含三点:,避免使用磨损超过0.5mm的钻头,否则会导致孔径扩大或毛刺增多;第二,禁止在母线弯曲或变形部位直接打孔,需先校平至平面度≤0.5mm;第三,切勿省略冷却步骤,高温会降低母线导电性能(铜材超过200℃时电阻率上升10%)。效率优化方面,可采用多工位夹具实现一次装夹加工多个孔位,或选择带自动排屑功能的钻机减少停机时间。新合电力管母线厂家通过模块化设计,可将单根母线的打孔时间从15分钟缩短至3分钟,适合紧急订单或大规模生产场景。
问题:母线打眼线后孔边缘有毛刺怎么办?毛刺产生原因多为钻头磨损或进给速度过快。解决方案:使用新钻头并将进给速度降至0.1mm/转,加工后用600目砂纸打磨孔边缘,或委托厂家采用去毛刺专机(如振动研磨机)处理,效率较手工打磨提升5倍。
问题:不同材质母线的打孔参数如何调整?铜材需降低转速至300800rpm(避免高温软化),铝材可提高至10001500rpm(利用低熔点特性排屑);不锈钢母线需使用含钴高速钢钻头,并增加切削液流量至50ml/分钟,防止工件硬化导致钻头崩刃。
问题:批量加工时如何保证孔位一致性?需使用数控钻床配合专用夹具,通过编程控制钻头运动轨迹,误差可控制在±0.05mm内。新合电力管母线厂家采用激光定位系统,可实现多根母线孔位的绝对对齐,适合需要拼接或叠装的场景。
选择厂家时需重点考察设备能力、质检流程和交付周期。新合电力管母线厂家拥有20台进口CNC加工中心,支持孔径0.550mm的定制化加工,且通过ISO 9001质量管理体系认证,每批产品均附带检测报告(含孔径、垂直度、表面粗糙度数据)。对于紧急订单,可提供48小时加急服务,并安排专车配送至全国主要城市。若需进一步了解加工案例或获取报价单,可直接联系新合电力管母线厂家的技术团队,获取一对一解决方案。